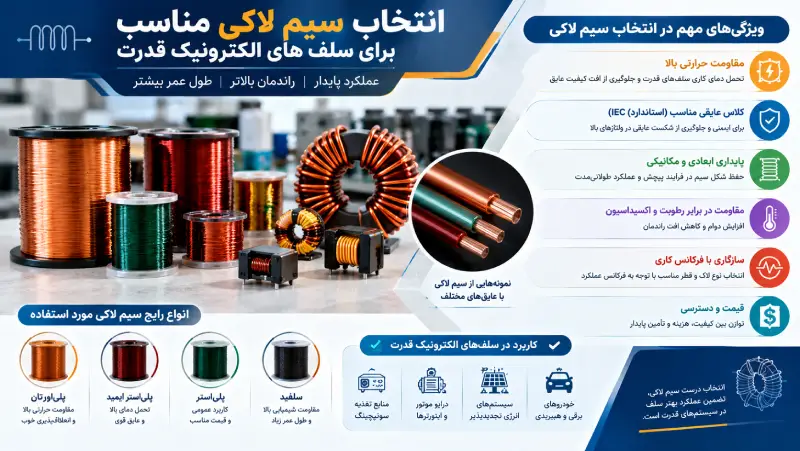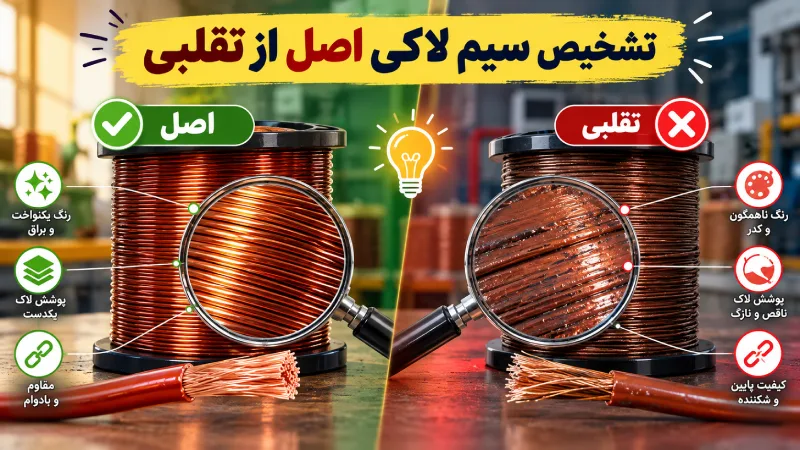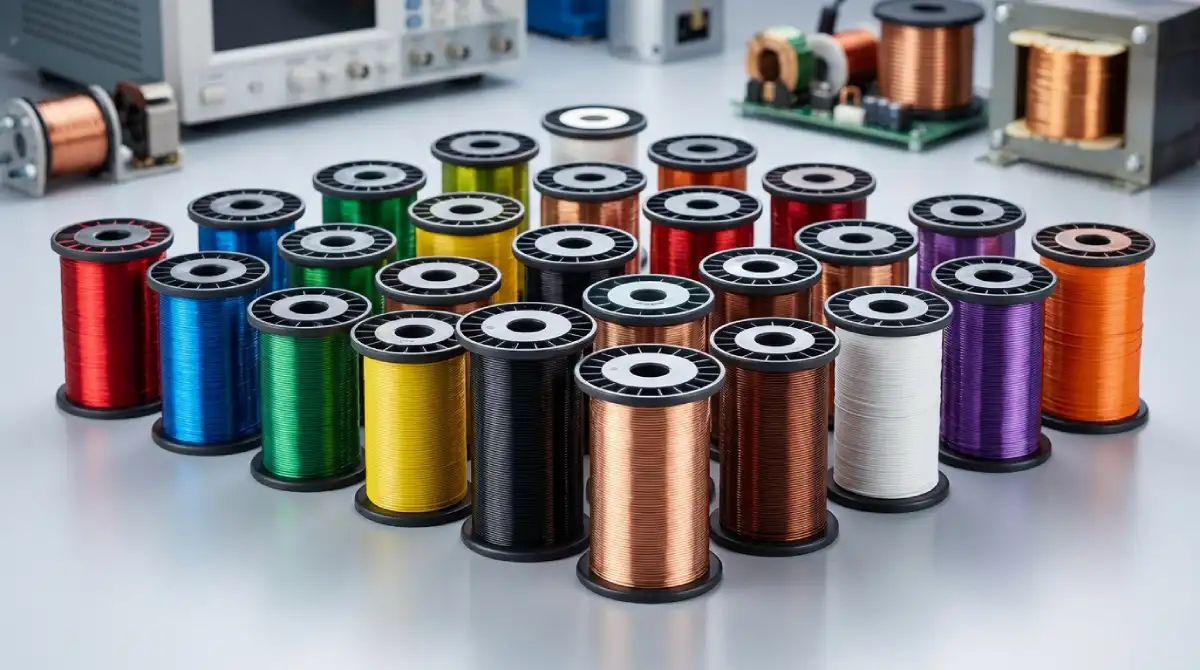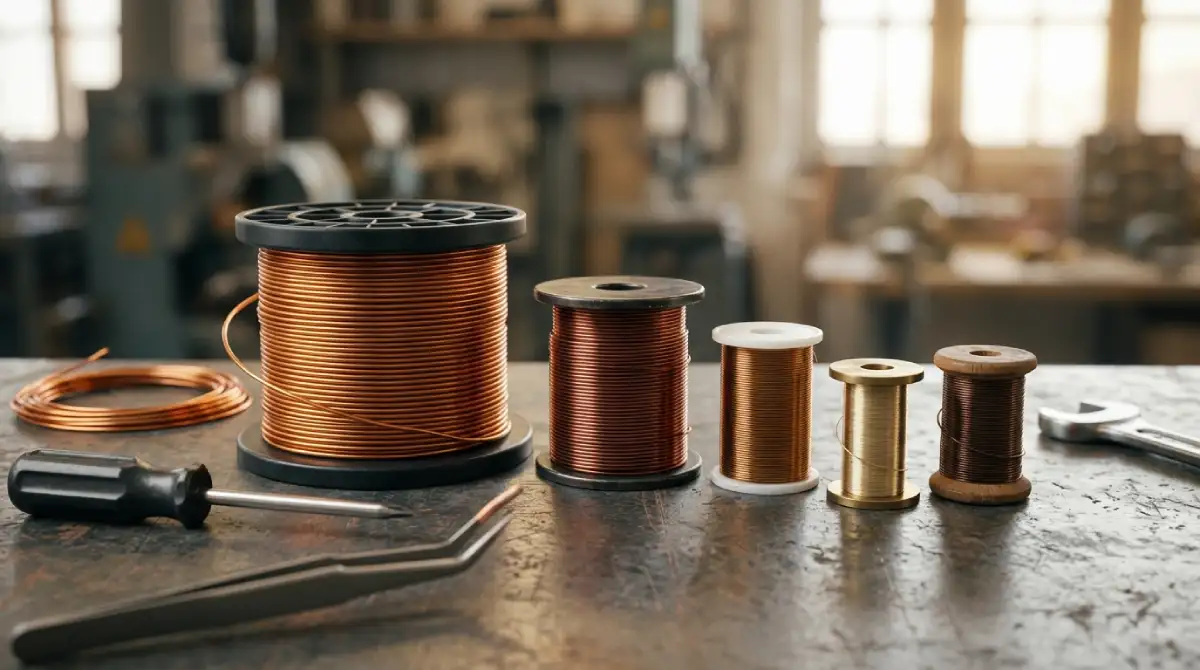
لحیم کاری سیم لاکی یکی از مراحل مهم در ساخت، تعمیر و نگهداری تجهیزات الکتریکی است. سیم های لاکی در موتورهای الکتریکی، ترانسفورماتورها، سیم پیچ ها، رله ها و بسیاری از قطعات الکترونیکی استفاده می شوند. این سیم ها برخلاف سیم های مسی معمولی، دارای لایه ای نازک از عایق هستند که سطح هادی را می پوشاند و از اتصال ناخواسته میان دورهای سیم پیچ جلوگیری می کند. به همین دلیل، اتصال مستقیم سیم لاکی به ترمینال بدون آماده سازی مناسب، ممکن است باعث ایجاد اتصال ضعیف یا قطع کامل جریان الکتریکی شود.
برای دستیابی به یک اتصال مطمئن، باید روکش عایق سیم به روش صحیح برداشته شود، سطح هادی تمیز باشد و لحیم به خوبی به سیم و ترمینال متصل شود. همچنین انتخاب ابزار مناسب، استفاده از فلاکس استاندارد و تنظیم دمای هویه اهمیت زیادی دارد.
در این مقاله، مراحل لحیم کاری سیم لاکی را از آماده سازی اولیه تا اجرای اتصال، بررسی اشتباهات رایج و کنترل کیفیت نهایی توضیح می دهیم تا بتوانید اتصالی بادوام، ایمن و با مقاومت الکتریکی پایین ایجاد کنید.
چرا لحیم کاری صحیح سیم لاکی اهمیت دارد؟
سیم لاکی معمولاً از یک هادی مسی یا در برخی کاربردها از مواد رسانای دیگر تشکیل شده است که با لایه ای از عایق پلیمری پوشانده می شود. این عایق برای عملکرد صحیح سیم پیچ ضروری است؛ اما هنگام اتصال سیم به ترمینال، باید بخش مورد نظر به اندازه کافی از پوشش عایق پاک شود تا لحیم بتواند مستقیماً با سطح هادی تماس پیدا کند.
اگر عایق زدایی به درستی انجام نشود، لحیم ممکن است تنها روی پوشش سیم قرار بگیرد و اتصال الکتریکی واقعی ایجاد نشود. چنین وضعیتی می تواند باعث افزایش مقاومت تماس، افت ولتاژ، گرم شدن موضعی و حتی خرابی اتصال سیم پیچ شود.
از سوی دیگر، حرارت بیش از حد هنگام لحیم کاری ممکن است به عایق قسمت های مجاور آسیب بزند یا باعث تضعیف اتصال مکانیکی سیم شود. این مسئله به ویژه در سیم پیچ های ظریف و تجهیزات حساس اهمیت دارد.
مهم ترین مزایای اجرای صحیح این فرایند عبارت اند از:
کاهش مقاومت تماس: اتصال مناسب، انتقال جریان الکتریکی را با تلفات کمتر امکان پذیر می کند.
افزایش استحکام مکانیکی: سیم در برابر لرزش و جابجایی های معمول مقاومت بیشتری خواهد داشت.
کاهش احتمال اکسیدشدگی: تمیز کاری و لحیم کاری صحیح می تواند کیفیت سطح اتصال را بهبود دهد.
افزایش طول عمر تجهیزات: اتصال استاندارد احتمال قطعی متناوب و نیاز به تعمیر مجدد را کاهش می دهد.
حفظ عملکرد سیم پیچ: اتصال مناسب به جلوگیری از ایجاد نقاط داغ و اختلال در عملکرد مدار کمک می کند.
بنابراین، لحیم کاری سیم لاکی تنها چسباندن دو قطعه فلزی به یکدیگر نیست؛ بلکه فرایندی است که باید با توجه به نوع عایق، قطر سیم، جنس ترمینال و شرایط کاری تجهیز انجام شود.
مراحل آماده سازی سیم لاکی قبل از لحیم کاری
آماده سازی صحیح، پایه اصلی یک اتصال باکیفیت است. حتی استفاده از بهترین هویه و سیم لحیم نیز نمی تواند ضعف ناشی از باقی ماندن عایق یا آلودگی سطح هادی را به طور کامل جبران کند.
لخت کردن دقیق روکش
نخستین مرحله، برداشتن لایه عایق از انتهای سیم است. روش مناسب به قطر سیم، نوع لاک و حساسیت قطعه بستگی دارد. برخی سیم ها دارای عایق هایی هستند که با حرارت کنترل شده لحیم کاری جدا می شوند، در حالی که برخی دیگر به روش های مکانیکی یا مواد شیمیایی مخصوص نیاز دارند.
برای سیم های ضخیم تر، می توان از ابزار مخصوص عایق برداری سیم لاکی استفاده کرد. در سیم های بسیار ظریف، باید از ابزار متناسب با قطر هادی استفاده شود تا سطح مس خراشیده یا رشته سیم قطع نشود.
هنگام انتخاب روش عایق زدایی قبل از لحیم، نکات زیر را در نظر بگیرید:
از تیغه یا ابزار تیز نامناسب برای خراشیدن شدید سطح سیم استفاده نکنید.
از شعله مستقیم برای سوزاندن لاک خودداری کنید؛ زیرا ممکن است عایق مجاور را تخریب کند و دود زیان آور ایجاد شود.
اگر سیم از نوع لحیم پذیر با روکش حرارتی باشد، روش پیشنهادی سازنده را بررسی کنید.
طول قسمت لخت شده را متناسب با سطح اتصال ترمینال در نظر بگیرید.
پس از برداشتن عایق، سیم را از نظر بریدگی، نازک شدن یا تغییر شکل بررسی کنید.
در برخی کاربردها، استفاده از هویه برای برداشتن عایق امکان پذیر است؛ اما این روش فقط زمانی مناسب است که نوع لاک و مشخصات سیم اجازه چنین کاری را بدهند. در غیر این صورت، ابتدا باید عایق با روش تأییدشده برداشته شود و سپس لحیم کاری انجام گیرد.
تمیزکاری سطح هادی
پس از عایق زدایی، سطح مس باید تمیز و عاری از آلودگی باشد. اکسیدشدگی، چربی، گردوغبار و باقی مانده مواد عایق می توانند مانع پخش مناسب لحیم شوند.
برای تمیزکاری، ابتدا بخش لخت شده سیم را از نظر وجود ذرات باقی مانده بررسی کنید. در صورت نیاز، از روش تمیزکاری سازگار با جنس سیم استفاده کنید. اگر از مواد پاک کننده استفاده می کنید، باید مطمئن شوید که هیچ باقی مانده خورنده یا رسانای ناخواسته ای روی سطح باقی نمی ماند.
در اتصال سیم لاکی به ترمینال، تمیز بودن سطح ترمینال نیز به همان اندازه اهمیت دارد. اگر ترمینال اکسید شده یا آلوده باشد، حتی سیمی که به خوبی آماده شده است ممکن است اتصال مطلوبی ایجاد نکند.
پس از آماده سازی، بهتر است قسمت لخت سیم را با دست لمس نکنید؛ زیرا چربی پوست می تواند کیفیت لحیم پذیری را کاهش دهد.
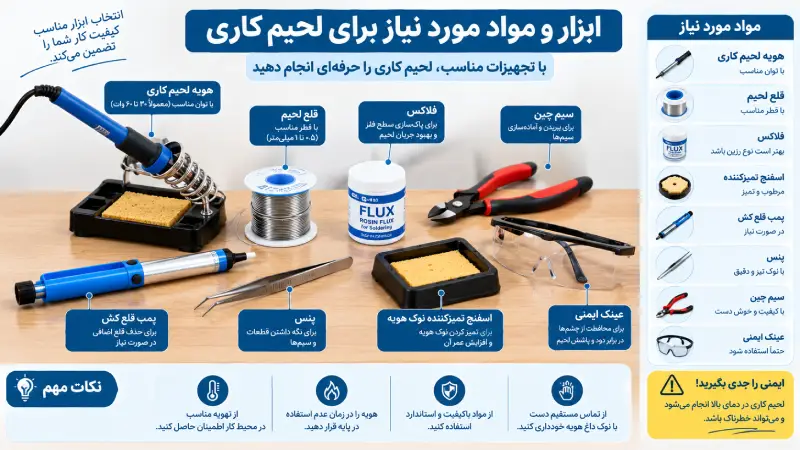
ابزار و مواد مورد نیاز برای لحیم کاری
انتخاب ابزار مناسب، کیفیت اجرای کار و احتمال آسیب به سیم را تحت تاثیر قرار می دهد. برای لحیم کاری سیم لاکی، تجهیزات باید متناسب با قطر هادی، نوع ترمینال و شرایط استفاده انتخاب شوند.
ابزارهای اصلی مورد نیاز عبارت اند از:
هویه لحیم کاری با توان و کنترل دمای مناسب
سیم لحیم استاندارد با ترکیب آلیاژی متناسب با کاربرد
فلاکس مناسب سیم لاکی
ابزار مخصوص عایق برداری
پایه هویه و اسفنج یا سیم تمیز کننده نوک هویه
پنس یا گیره نگهدارنده قطعه
ابزار اندازه گیری مانند مولتی متر
تجهیزات محافظتی و تهویه مناسب
هویه و دمای مناسب
هویه باید بتواند حرارت کافی را در مدت زمان کوتاه و کنترل شده به محل اتصال منتقل کند. استفاده از هویه بسیار ضعیف ممکن است باعث شود اپراتور برای ذوب کردن لحیم، زمان زیادی قطعه را گرم کند. در مقابل، هویه بیش از حد داغ نیز می تواند به عایق سیم، ترمینال یا قطعات مجاور آسیب برساند.
دمای مناسب لحیم کاری به نوع سیم لحیم، قطر سیم، جنس ترمینال و نوع عایق بستگی دارد. برای لحیم های رایج قلع پایه، محدوده ای در حدود ۳۰۰ تا ۳۵۰ درجه سانتی گراد می تواند نقطه شروع مناسبی برای بسیاری از اتصالات ظریف باشد؛ با این حال، این بازه یک استاندارد ثابت برای همه سیم ها نیست و باید با توجه به مشخصات سازنده و شرایط اتصال تنظیم شود.
برای انتخاب دمای مناسب به این موارد توجه کنید:
سیم لحیم با چه دمایی ذوب می شود؟
ترمینال چه میزان حرارت را تحمل می کند؟
قطر سیم چقدر است؟
آیا عایق سیم در برابر حرارت حساس است؟
آیا اتصال در مدت کوتاه و بدون گرم شدن طولانی انجام می شود؟
هدف، انتقال سریع و کافی حرارت است؛ نه نگه داشتن طولانی هویه روی سیم. در لحیم کاری سیم لاکی، کنترل زمان تماس هویه به اندازه تنظیم دما اهمیت دارد.
فلاکس و سیم لحیم استاندارد
فلاکس ماده ای است که به بهبود ترشوندگی سطح فلز و کاهش اثر اکسیدها کمک می کند. انتخاب فلاکس باید با نوع فلز، آلیاژ لحیم و کاربرد نهایی سازگار باشد.
برای اتصال های الکترونیکی معمول، فلاکس های مخصوص لحیم کاری الکترونیک، مانند انواع رزینی یا بدون نیاز به شستشو که برای همان کاربرد تأیید شده اند، معمولاً گزینه های مناسبی هستند. با این حال، در سیم لاکی باید توجه داشت که فلاکس به تنهایی جایگزین عایق زدایی نمی شود؛ مگر اینکه سیستم عایق سیم و فرایند مورد استفاده مشخصاً برای لحیم پذیری مستقیم طراحی شده باشند.
از فلاکس های اسیدی و خورنده که برای لوله کشی یا کاربردهای فلزی خاص ساخته شده اند، در اتصالات الکترونیکی حساس استفاده نکنید؛ زیرا باقی مانده آن ها ممکن است به خوردگی و کاهش دوام اتصال منجر شود.
سیم لحیم نیز باید از نظر ترکیب آلیاژی، قطر و دمای ذوب با کاربرد هماهنگ باشد. در تجهیزات حساس یا کاربردهای صنعتی، مشخصات فنی و الزامات استاندارد محصول بر انتخاب مواد مقدم است.
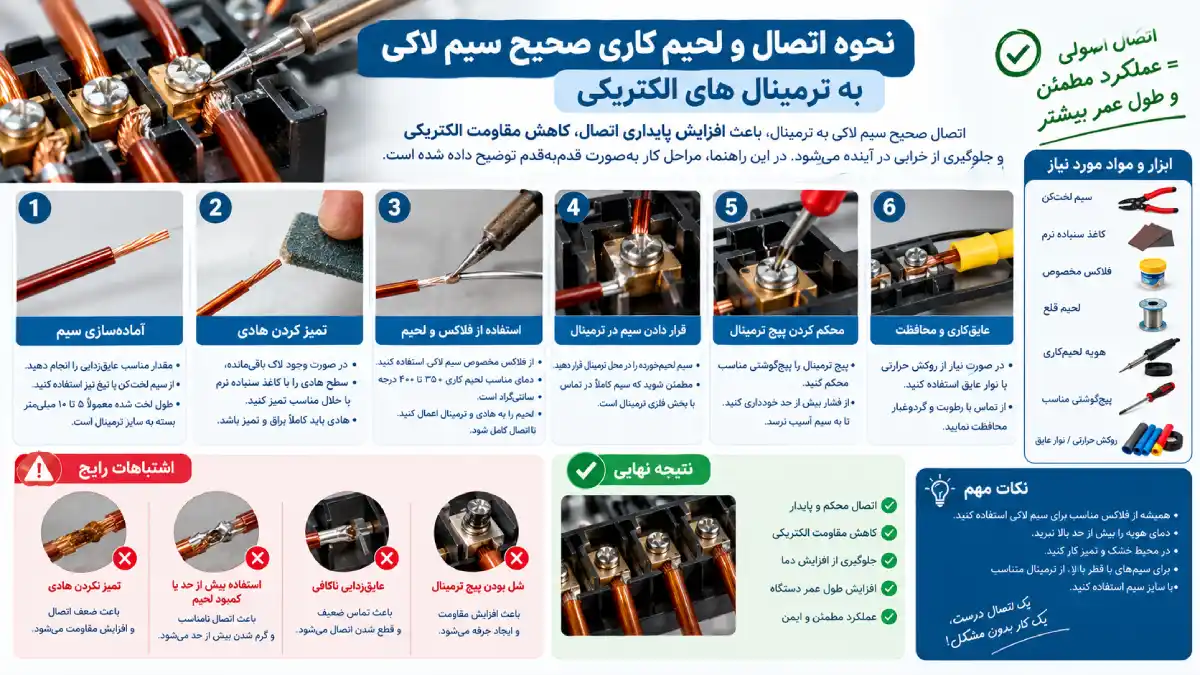
مراحل اجرای اتصال و لحیم کاری به ترمینال
پس از آماده سازی سیم و انتخاب ابزار، می توان فرایند اتصال را اجرا کرد. در این مرحله، هدف ایجاد اتصال محکم الکتریکی با حداقل آسیب حرارتی و مکانیکی است.
مرحله اول: آماده سازی ترمینال
ترمینال را از نظر آلودگی، اکسیدشدگی، تغییر شکل و استحکام مکانیکی بررسی کنید. سطحی که قرار است لحیم به آن متصل شود باید تمیز و متناسب با نوع فلز باشد.
اگر ترمینال دارای سوراخ، زبانه یا محل مشخصی برای اتصال سیم است، از همان قسمت استفاده کنید. در ترمینال های پیچی یا فنری، ابتدا بررسی کنید که آیا اتصال باید به روش مکانیکی انجام شود یا لحیم کاری برای آن مجاز است. برخی ترمینال ها برای دریافت سیم لحیم شده طراحی نشده اند و لحیم کاری ممکن است عملکرد آن ها را مختل کند.
مرحله دوم: تثبیت سیم و ترمینال
سیم و ترمینال باید پیش از اعمال حرارت در موقعیت مناسب قرار بگیرند. برای این کار می توانید از گیره یا پایه نگهدارنده استفاده کنید.
حرکت کردن قطعات هنگام سرد شدن لحیم می تواند ساختار اتصال را تضعیف کند. همچنین نباید سیم را با فشار زیاد خم کرد؛ زیرا هادی در محل خروج از اتصال ممکن است تحت تنش مکانیکی قرار بگیرد.
در لحیم کاری سیم لاکی، بهتر است طول بخش لخت شده به اندازه ای باشد که سطح تماس کافی ایجاد کند، اما مس بدون عایق غیرضروری در اطراف ترمینال باقی نماند.
مرحله سوم: اعمال فلاکس
در صورت نیاز و مطابق دستورالعمل مواد مصرفی، مقدار کمی فلاکس روی بخش لخت شده سیم و محل اتصال ترمینال اعمال کنید. استفاده بیش از اندازه از فلاکس لزوماً کیفیت اتصال را افزایش نمی دهد و ممکن است باقی مانده های بیشتری ایجاد کند.
اگر از سیم لحیم دارای مغزی فلاکس استفاده می کنید، میزان فلاکس اضافی باید بر اساس شرایط اتصال تعیین شود.
مرحله چهارم: گرم کردن محل اتصال
نوک تمیز هویه را به گونه ای روی محل تماس سیم و ترمینال قرار دهید که حرارت به هر دو قطعه منتقل شود. سپس سیم لحیم را به محل اتصال گرم شده نزدیک کنید.
بهتر است لحیم با تماس با سطح گرم شده ذوب شود، نه اینکه صرفاً روی نوک هویه ذوب و به محل اتصال منتقل شود. این روش به ترشوندگی بهتر سطوح کمک می کند.
در اتصال مناسب، لحیم باید روی سطح فلز پخش شود و اطراف محل تماس را به صورت یکنواخت بپوشاند. اگر لحیم به شکل قطره ای روی سطح باقی بماند، ممکن است سطح آلوده باشد، دما کافی نباشد یا فلاکس به درستی عمل نکند.
مرحله پنجم: تنظیم مقدار لحیم
مقدار لحیم باید به اندازه ای باشد که اتصال را به خوبی پوشش دهد، اما شکل ترمینال و بخش های مجاور را نپوشاند. استفاده بیش از حد از لحیم می تواند تشخیص عیب را دشوار کند و در اتصالات ظریف احتمال اتصال ناخواسته به قسمت های مجاور را افزایش دهد.
در عین حال، لحیم ناکافی ممکن است سطح تماس مطلوبی ایجاد نکند. معیار اصلی، شکل ظاهری قابل قبول همراه با اتصال الکتریکی و مکانیکی مناسب است.
مرحله ششم: سرد شدن طبیعی اتصال
پس از پخش شدن لحیم، ابتدا سیم لحیم و سپس هویه را از محل اتصال دور کنید. قطعات باید تا زمان جامد شدن کامل لحیم ثابت بمانند.
برای سرد کردن اتصال از آب یا دمیدن شدید هوا استفاده نکنید، مگر آنکه فرایند سازنده چنین روشی را مشخص کرده باشد. تغییر شرایط سرد شدن به صورت غیر کنترل شده می تواند باعث آلودگی یا ایجاد تنش در اتصال شود.
مرحله هفتم: بررسی و تثبیت نهایی
پس از سرد شدن، محل اتصال را از نظر ترک، حفره، پوشش نامناسب و باقی مانده های فلاکس بررسی کنید. اگر نوع فلاکس نیازمند شستشو است، مطابق دستورالعمل آن را پاک کنید.
در نهایت، سیم باید به گونه ای مهار شود که وزن، کشش یا لرزش آن مستقیماً به محل لحیم منتقل نشود. در سیم پیچ های موتورها و ترانسفورماتورها، این مرحله اهمیت ویژه ای دارد؛ زیرا حرکت مداوم سیم می تواند به مرور موجب ترک خوردگی اتصال شود.
اشتباهات رایج در لحیم کاری سیم لاکی
بسیاری از اتصالات ناموفق به دلیل انتخاب اشتباه ابزار نیستند، بلکه از آماده سازی ناقص یا اجرای نادرست مراحل ناشی می شوند. شناخت این خطاها می تواند احتمال خرابی اتصال سیم پیچ را کاهش دهد.
۱. باقی ماندن عایق روی سیم: اگر لاک به طور کامل از محل تماس برداشته نشده باشد، لحیم نمی تواند به هادی متصل شود. در این حالت ممکن است اتصال از نظر ظاهری مناسب به نظر برسد، اما مقاومت الکتریکی آن بالا باشد.
۲. استفاده از دمای نامناسب: دمای پایین می تواند باعث ترشوندگی ضعیف شود و دمای بیش از حد ممکن است به عایق مجاور یا قطعات حساس آسیب بزند.
۳. استفاده از فلاکس نامناسب: فلاکس خورنده یا ناسازگار ممکن است در طول زمان باعث خوردگی ترمینال یا سیم شود.
۴. گرم کردن طولانی محل اتصال: ماندن بیش از حد هویه روی سیم می تواند به روکش مجاور آسیب برساند و استحکام مکانیکی هادی را کاهش دهد.
۵. حرکت دادن سیم هنگام سرد شدن: حرکت قطعات در زمان انجماد لحیم ممکن است موجب ایجاد اتصال ضعیف یا ترک های ریز شود.
۶. استفاده بیش از حد از لحیم: لحیم اضافی ممکن است ظاهر اتصال را نامرتب کند، فاصله عایقی را کاهش دهد یا قسمت های ناخواسته مدار را به یکدیگر متصل کند.
۷. نادیده گرفتن مهار مکانیکی: اتصال لحیم شده نباید تنها تکیه گاه سیمی باشد که دائماً تحت کشش یا لرزش قرار دارد. مهار مکانیکی مناسب فشار وارد شده به محل لحیم را کاهش می دهد.
۸. بی توجهی به نوع ترمینال: بعضی ترمینال های پیچی، فنری یا فشاری برای لحیم کاری طراحی نشده اند. در این موارد، باید روش اتصال توصیه شده سازنده اجرا شود.
نکات ایمنی و کنترل کیفیت اتصال نهایی
رعایت نکات ایمنی در لحیم کاری علاوه بر محافظت از اپراتور، به حفظ کیفیت اتصال نیز کمک می کند.
نکات ایمنی هنگام کار
پیش از شروع کار، برق دستگاه را قطع کنید و مطمئن شوید مدار فاقد انرژی الکتریکی خطرناک است.
هویه را روی پایه مقاوم در برابر حرارت قرار دهید و از تماس آن با سیم ها و قطعات پلاستیکی جلوگیری کنید.
محیط کار باید تهویه مناسب داشته باشد تا دود حاصل از فلاکس از ناحیه تنفسی دور شود.
از تماس مستقیم با نوک هویه و لحیم داغ خودداری کنید.
در صورت استفاده از پاک کننده ها یا مواد شیمیایی، دستورالعمل ایمنی و تجهیزات محافظتی توصیه شده را رعایت کنید.
اگر با تجهیزات متصل به برق شهر یا مدارهای دارای خازن پر انرژی کار می کنید، تخلیه ایمن انرژی و رعایت اصول تخصصی ضروری است.
روش های کنترل کیفیت
برای اطمینان از عملکرد مناسب اتصال، بررسی ظاهری به تنهایی کافی نیست. بهتر است چند روش کنترل مکمل اجرا شود.
بازرسی چشمی: اتصال باید یکنواخت، بدون ترک آشکار، آلودگی شدید یا پل ناخواسته لحیم باشد. ظاهر براق یا مات به تنهایی معیار قطعی کیفیت نیست؛ زیرا نوع آلیاژ لحیم بر ظاهر نهایی اثر می گذارد.
آزمون پیوستگی: با استفاده از مولتی متر و در شرایطی که مدار ایمن و بدون برق است، می توان پیوستگی مسیر الکتریکی را بررسی کرد. البته در سیم پیچ ها، مقاومت کم و مسیرهای موازی ممکن است تفسیر اندازه گیری را دشوار کنند.
اندازه گیری مقاومت: در کاربردهای حساس، اندازه گیری مقاومت اتصال با ابزار مناسب می تواند اطلاعات دقیق تری درباره کیفیت الکتریکی فراهم کند. مقاومت سیم پیچ، دمای محیط و دقت ابزار باید در تفسیر نتیجه در نظر گرفته شوند.
بررسی مکانیکی: در صورت مجاز بودن، می توان با نیروی کنترل شده بررسی کرد که سیم لق نباشد. کشیدن شدید سیم برای آزمایش اتصال توصیه نمی شود؛ زیرا ممکن است یک اتصال سالم را نیز تخریب کند.
آزمون عملکردی: در کاربردهای صنعتی، آزمون نهایی باید با توجه به جریان کاری، دمای مجاز، لرزش و الزامات سازنده انجام شود. در اتصالات جریان بالا، صرفاً عبور جریان کم از مولتی متر برای تایید ایمنی کافی نیست.
در مجموع، لحیم کاری سیم لاکی زمانی قابل اعتماد است که آماده سازی سطح، انتخاب مواد، کنترل حرارت، تثبیت مکانیکی و آزمون نهایی همگی به درستی انجام شوند.
جمع بندی
لحیم کاری سیم لاکی به دلیل وجود لایه عایق روی هادی، به دقت بیشتری نسبت به اتصال سیم های مسی معمولی نیاز دارد. برداشتن اصولی روکش، تمیز کردن سطح، انتخاب هویه و فلاکس مناسب، تنظیم دما و ثابت نگه داشتن قطعات هنگام سرد شدن، مراحل اصلی ایجاد اتصال مطمئن هستند.
برای دستیابی به یک اتصال محکم الکتریکی، نباید تنها به ظاهر لحیم تکیه کرد. بررسی پیوستگی، کنترل مقاومت در کاربردهای حساس و مهار مکانیکی سیم نیز اهمیت دارند. با رعایت این اصول می توان احتمال افزایش مقاومت تماس، آسیب به عایق و خرابی اتصال سیم پیچ را کاهش داد و دوام و عملکرد تجهیزات الکتریکی را بهبود بخشید.
سوالات متداول درباره لحیم کاری سیم لاکی
آیا می توان سیم لاکی را بدون برداشتن روکش لحیم کرد؟
فقط در صورتی که سیم و فرایند مورد استفاده برای لحیم پذیری مستقیم طراحی و تایید شده باشند. در حالت معمول، عایق باید با روش مناسب برداشته شود تا تماس فلز با فلز برقرار شود.
بهترین دما برای لحیم کاری سیم لاکی چقدر است؟
دمای مناسب به نوع سیم لحیم، قطر هادی، جنس ترمینال و عایق بستگی دارد. برای بسیاری از اتصالات ظریف با لحیم قلع پایه، حدود ۳۰۰ تا ۳۵۰ درجه سانتی گراد نقطه شروع قابل بررسی است؛ اما باید دستورالعمل سازندگان مواد و قطعات در اولویت باشد.
برای لحیم کاری سیم لاکی چه فلاکسی مناسب است؟
فلاکس های مخصوص الکترونیک، مانند انواع رزینی یا بدون نیاز به شستشوی تایید شده برای کاربرد مربوطه، معمولاً انتخاب مناسبی هستند. نوع فلاکس باید با جنس فلز و شرایط کاری سازگار باشد و از مواد خورنده نامناسب برای اتصالات الکترونیکی استفاده نشود.
چرا لحیم روی سیم لاکی پخش نمی شود؟
دلایل رایج شامل باقی ماندن عایق، اکسید شدگی سطح مس، آلودگی، دمای ناکافی یا فلاکس نامناسب است. ابتدا سطح هادی و ترمینال را بررسی کنید و سپس شرایط حرارتی و مواد مصرفی را اصلاح کنید.
چگونه از قطع شدن اتصال سیم پیچ جلوگیری کنیم؟
عایق زدایی دقیق، کاهش زمان تماس هویه، انتخاب مواد مناسب و مهار مکانیکی سیم از عوامل مهم هستند. همچنین باید از خم شدن شدید سیم در نزدیکی محل لحیم جلوگیری کرد و اتصال را متناسب با شرایط لرزش و دمای کاری طراحی کرد.
آیا هر ترمینال الکتریکی را می توان لحیم کرد؟
خیر. برخی ترمینال ها برای اتصال پیچی، فنری یا پرس کاری طراحی شده اند و لحیم کاری ممکن است عملکرد آن ها را مختل کند. پیش از اجرا، روش اتصال مجاز را در مشخصات فنی قطعه بررسی کنید.
چگونه کیفیت نهایی اتصال را بررسی کنیم؟
ابتدا بازرسی چشمی انجام دهید، سپس پیوستگی الکتریکی و در صورت نیاز مقاومت اتصال را اندازه گیری کنید. در کاربردهای صنعتی، آزمون مکانیکی و عملکردی نیز باید بر اساس استانداردها و الزامات سازنده انجام شود.