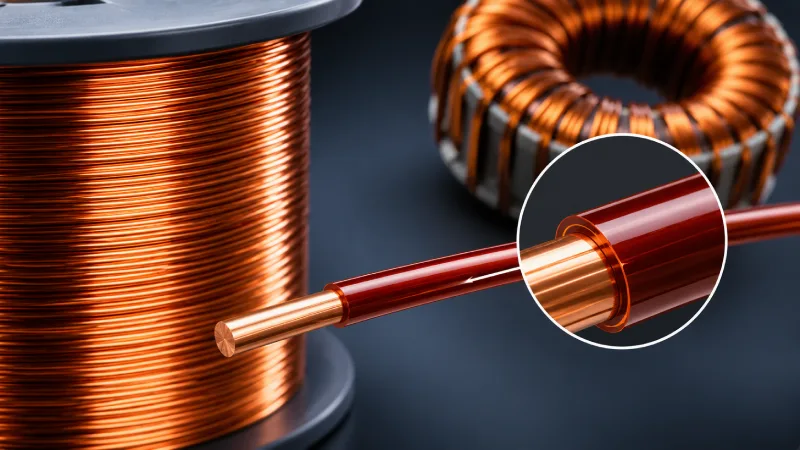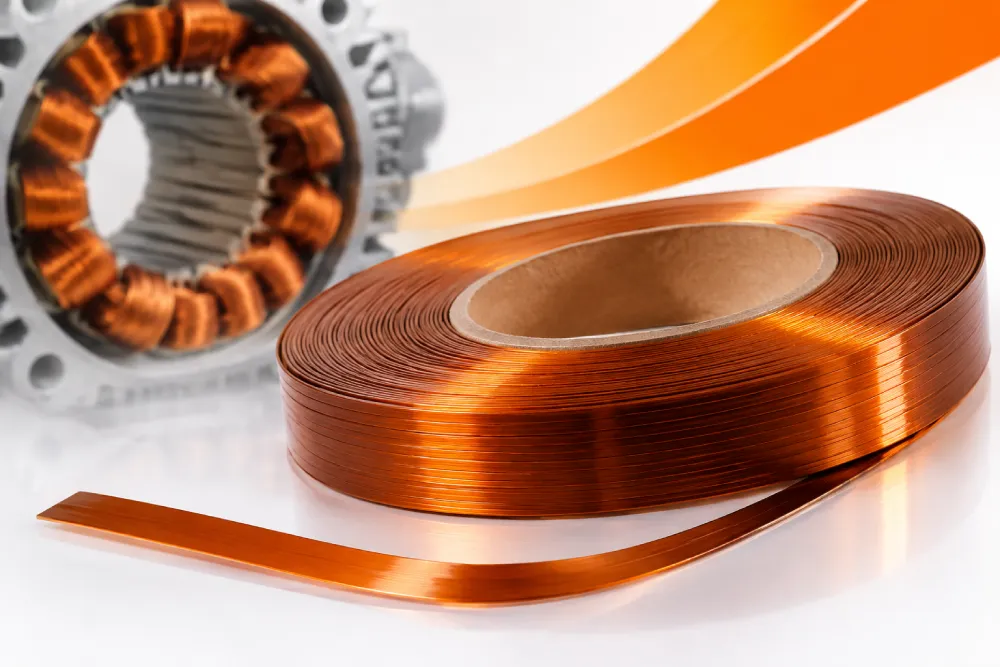
سیم های لاکی یکی از اجزای مهم در صنایع برق و الکترونیک هستند که در ساخت انواع موتور الکتریکی، ترانسفورماتور، ژنراتور، سیم پیچ و تجهیزات الکترومغناطیسی کاربرد دارند. این سیم ها از یک هادی فلزی، معمولا مس یا آلومینیوم، تشکیل شده اند که سطح آن با لایه ای نازک از عایق مخصوص پوشانده می شود. این عایق که با نام روکش لاکی سیم شناخته می شود، از تماس الکتریکی ناخواسته بین بخش های مختلف سیم پیچ جلوگیری می کند.
اما روکش لاکی سیم چگونه ساخته می شود و چه مراحلی را پشت سر می گذارد تا به یک عایق مقاوم و باکیفیت تبدیل شود؟ تولید این پوشش فقط به آغشته کردن سیم به یک ماده عایق محدود نیست، بلکه فرایندی تخصصی شامل آماده سازی هادی، اعمال لاک، پخت حرارتی، خنک کاری و کنترل کیفیت است.
در این مقاله با مراحل تولید روکش لاکی سیم، مواد اولیه مورد استفاده، انواع لاک عایق و عوامل موثر بر کیفیت محصول آشنا می شویم.
روکش لاکی سیم چیست؟
روکش لاکی سیم یک لایه نازک و عایق الکتریکی است که روی سطح سیم های مسی یا آلومینیومی قرار می گیرد. این پوشش معمولا از مواد پلیمری و رزین های مخصوص ساخته می شود و پس از اعمال روی هادی، تحت شرایط کنترل شده حرارت می بیند تا خشک و سخت شود.
هدف اصلی استفاده از روکش لاکی، جلوگیری از اتصال الکتریکی بین دورهای مختلف سیم پیچ است. در موتورهای الکتریکی و ترانسفورماتورها، تعداد زیادی دور سیم در کنار یکدیگر قرار می گیرند. اگر سطح این سیم ها عایق مناسبی نداشته باشد، تماس مستقیم هادی ها می تواند باعث اتصال کوتاه، افزایش دما و آسیب به دستگاه شود.
روکش لاکی علاوه بر عایق کاری الکتریکی، وظایف دیگری نیز بر عهده دارد:
- محافظت از سطح هادی در برابر خراش و آسیب های مکانیکی
- افزایش مقاومت سیم در برابر حرارت
- جلوگیری از تماس مستقیم الکتریکی بین دورهای سیم پیچ
- کمک به حفظ عملکرد عایقی در شرایط کاری مختلف
- افزایش دوام و طول عمر سیم پیچ
- ایجاد سطحی مناسب برای استفاده در فرایندهای سیم پیچی
البته میزان مقاومت حرارتی، مکانیکی و شیمیایی این پوشش به نوع رزین، ضخامت لایه و شرایط تولید بستگی دارد.
مواد اولیه مورد استفاده در ساخت روکش لاکی سیم
برای تولید روکش لاکی سیم از ترکیبات مختلفی استفاده می شود که هر کدام نقش مشخصی در ایجاد ویژگی های عایقی و مکانیکی دارند. انتخاب مواد اولیه باید متناسب با کاربرد نهایی سیم، دمای کاری و استاندارد مورد نیاز انجام شود.
۱. رزین های عایق
رزین ها مهم ترین بخش ترکیب لاک سیم هستند. این مواد پس از پخت، یک لایه پلیمری پیوسته روی سطح هادی ایجاد می کنند. نوع رزین تعیین کننده بسیاری از ویژگی های محصول نهایی، از جمله مقاومت حرارتی، انعطاف پذیری و استحکام پوشش است.
از رزین های پرکاربرد در تولید لاک سیم می توان به موارد زیر اشاره کرد:
- پلی استر: برای تولید بسیاری از سیم های لاکی با کاربرد عمومی استفاده می شود و ویژگی های عایقی مناسبی دارد.
- پلی استر ایمید: در کاربردهایی که به مقاومت حرارتی بالاتر نیاز دارند مورد استفاده قرار می گیرد.
- پلی اورتان: به دلیل قابلیت لحیم پذیری در برخی کاربردهای سیم پیچ اهمیت دارد.
- پلی آمید ایمید: برای ساخت عایق هایی با مقاومت حرارتی و مکانیکی بالا استفاده می شود.
- پلی وینیل استال: در برخی سیم های لاکی با انعطاف پذیری و چسبندگی مناسب کاربرد دارد.
۲. حلال ها
حلال ها برای تنظیم ویسکوزیته یا گرانروی لاک استفاده می شوند. این مواد کمک می کنند ترکیب عایق به شکل یکنواخت روی سطح سیم قرار بگیرد.
مقدار حلال باید به دقت کنترل شود؛ زیرا غلظت نامناسب می تواند باعث ایجاد پوشش بیش از حد ضخیم، نازک یا غیر یکنواخت شود. حلال ها همچنین در مرحله پخت از ترکیب خارج می شوند و به همین دلیل کنترل بخارات حاصل از آنها در خط تولید اهمیت زیادی دارد.
۳. افزودنی های مخصوص
در برخی فرمولاسیون ها از افزودنی هایی برای بهبود ویژگی های لاک استفاده می شود. این مواد می توانند مقاومت سایشی، چسبندگی، انعطاف پذیری یا پایداری حرارتی پوشش را بهبود دهند.
نوع و مقدار افزودنی ها به فرمولاسیون تولیدکننده و کاربرد محصول بستگی دارد.
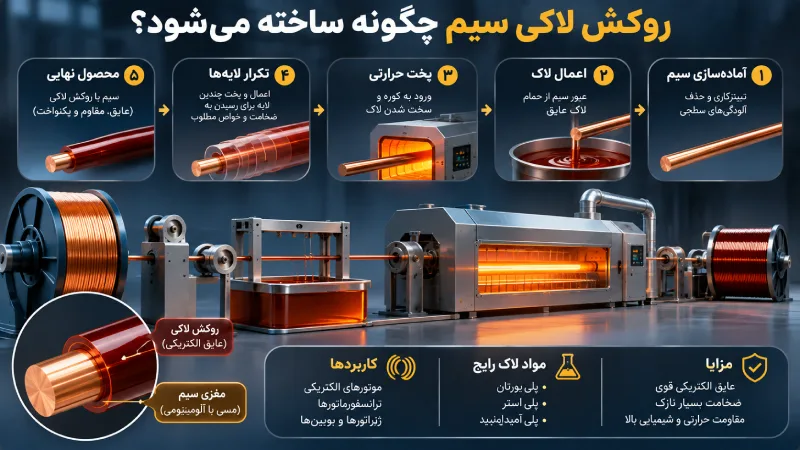
روکش لاکی سیم چگونه ساخته می شود؟
تولید سیم لاکی معمولا با استفاده از خطوط تولید پیوسته انجام می شود. در این خطوط، سیم فلزی از بخش های مختلف دستگاه عبور می کند و پس از آماده سازی سطح، چندین لایه لاک روی آن اعمال و پخته می شود.
مراحل اصلی تولید روکش لاکی سیم عبارت اند از:
مرحله اول: آماده سازی سیم مسی یا آلومینیومی
اولین مرحله، آماده سازی هادی فلزی است. سیم های مسی و آلومینیومی باید از نظر قطر، کیفیت سطح و یکنواختی بررسی شوند. وجود آلودگی، چربی، گردوغبار یا اکسیدهای نامطلوب روی سطح هادی می تواند کیفیت چسبندگی روکش را کاهش دهد.
در این مرحله، سیم از قرقره باز شده و وارد مسیر تولید می شود. بسته به نوع خط تولید و وضعیت هادی، عملیات تمیزکاری و آماده سازی سطح انجام می گیرد.
تمیز بودن سطح سیم اهمیت زیادی دارد؛ زیرا لاک باید به صورت یکنواخت روی فلز قرار بگیرد و پس از پخت نیز چسبندگی مناسبی داشته باشد.
مرحله دوم: تمیزکاری و آماده سازی سطح
پس از ورود سیم به خط تولید، سطح آن از آلودگی های احتمالی پاک می شود. این آلودگی ها ممکن است شامل روغن های باقی مانده از فرایند کشش، ذرات فلزی و گردوغبار باشند.
برای تمیزکاری می توان از روش های مناسب صنعتی استفاده کرد. انتخاب روش به جنس هادی، نوع آلودگی و طراحی خط تولید بستگی دارد.
در این مرحله باید دقت شود که سطح سیم دچار خراش یا آسیب نشود. هرگونه نقص روی هادی ممکن است در مراحل بعدی به ایجاد نقطه ضعف در لایه عایق منجر شود.
مرحله سوم: آماده سازی لاک عایق
در این مرحله، لاک مورد استفاده برای پوشش دهی آماده می شود. ترکیب لاک باید از نظر گرانروی، یکنواختی و ویژگی های فیزیکی در محدوده مشخصی قرار داشته باشد.
اگر لاک بیش از حد غلیظ باشد، ممکن است ضخامت پوشش افزایش پیدا کند یا سطح سیم ناهموار شود. در مقابل، لاک بسیار رقیق می تواند باعث کاهش ضخامت عایق و نیاز به عبورهای بیشتر از بخش پوشش دهی شود.
کنترل دما و شرایط نگهداری لاک نیز اهمیت دارد؛ زیرا تغییرات نامناسب ممکن است روی کیفیت و پایداری ترکیب اثر بگذارد.
مرحله چهارم: اعمال لاک روی سطح سیم
پس از آماده شدن لاک و هادی، سیم وارد بخش پوشش دهی می شود. در این قسمت، سطح سیم با لاک عایق تماس پیدا می کند و لایه ای از مواد روی آن قرار می گیرد.
در خطوط تولید سیم لاکی، روش های مختلفی برای اعمال پوشش وجود دارد. یکی از روش های متداول، عبور سیم از داخل محفظه حاوی لاک و سپس عبور از بخش های تنظیم ضخامت است.
در برخی تجهیزات نیز از سیستم های مخصوص هدایت و پخش لاک استفاده می شود تا پوشش به شکل یکنواخت روی تمام محیط سیم قرار بگیرد.
ضخامت لایه عایق باید با توجه به قطر سیم، کلاس حرارتی و استاندارد محصول تنظیم شود. پوشش بسیار نازک ممکن است مقاومت عایقی کافی نداشته باشد و پوشش بیش از حد ضخیم نیز می تواند ابعاد نهایی سیم را افزایش دهد.
مرحله پنجم: پخت حرارتی و خشک شدن لاک
یکی از مهم ترین مراحل تولید روکش لاکی سیم، پخت حرارتی است. پس از اعمال لاک، سیم وارد کوره مخصوص می شود تا حلال های موجود در پوشش تبخیر شوند و واکنش های لازم برای تشکیل لایه پلیمری انجام بگیرد.
در این مرحله، دما و زمان ماند سیم در کوره باید به دقت کنترل شود. اگر حرارت کافی نباشد، پوشش ممکن است به طور کامل پخت نشود و ویژگی های مکانیکی و عایقی مورد انتظار را به دست نیاورد.
از طرف دیگر، حرارت بیش از حد نیز می تواند باعث تخریب رزین یا کاهش کیفیت روکش شود.
در بسیاری از خطوط تولید، اعمال لاک و پخت حرارتی چندین بار تکرار می شود تا ضخامت و کیفیت عایق به مقدار مورد نظر برسد. بنابراین ممکن است سیم چندین مرتبه از بخش پوشش دهی و کوره عبور کند.
مرحله ششم: خنک کاری سیم لاکی
پس از خروج از کوره، سیم باید به شرایط دمایی مناسب برسد. خنک کاری باعث می شود پوشش پخته شده پایدار شود و سیم برای مراحل بعدی آماده باشد.
در این بخش باید از شرایطی استفاده شود که به سطح روکش آسیب وارد نکند. خنک شدن نامناسب یا تماس سیم با تجهیزات آلوده ممکن است باعث ایجاد نقص در پوشش شود.
مرحله هفتم: جمع آوری و قرقره پیچی
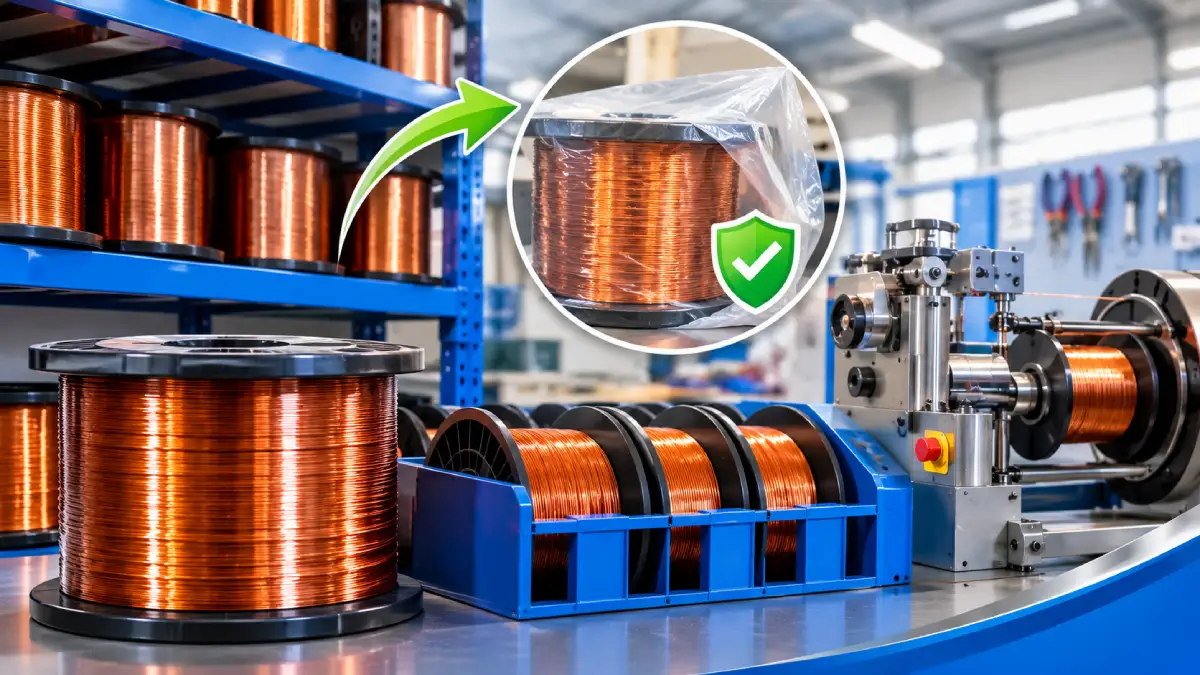
پس از تکمیل پوشش دهی و خنک کاری، سیم لاکی از مسیر تولید عبور کرده و روی قرقره های مخصوص جمع آوری می شود.
در این مرحله، سرعت جمع آوری و میزان کشش سیم اهمیت زیادی دارد. کشش بیش از حد می تواند باعث تغییر شکل هادی یا آسیب به روکش شود. همچنین پیچیدن نامناسب سیم ممکن است در زمان حمل ونقل و استفاده مشکلاتی ایجاد کند.
قرقره ها باید به گونه ای انتخاب شوند که سیم بدون گره خوردگی، فشار اضافی یا آسیب مکانیکی روی آنها قرار بگیرد.
مرحله هشتم: کنترل کیفیت و بسته بندی
آخرین مرحله تولید، بررسی کیفیت سیم لاکی است. محصول نهایی باید از نظر ویژگی های الکتریکی، مکانیکی و ظاهری بررسی شود.
پس از تایید کیفیت، سیم ها با توجه به سفارش مشتری و مشخصات محصول بسته بندی می شوند. اطلاعاتی مانند قطر هادی، نوع عایق، کلاس حرارتی، وزن یا طول سیم و شماره سری ساخت می تواند روی برچسب بسته بندی درج شود.
انواع روش های اعمال روکش لاکی روی سیم
برای تولید سیم های لاکی از روش های مختلفی استفاده می شود. انتخاب روش مناسب به قطر سیم، نوع لاک، سرعت خط تولید و ضخامت مورد نیاز عایق بستگی دارد.
روش غوطه وری
در روش غوطه وری، سیم از داخل مخزن حاوی لاک عبور می کند و سطح آن به مواد عایق آغشته می شود. سپس مقدار اضافی لاک تنظیم شده و سیم وارد کوره می شود.
این روش یکی از شیوه های رایج پوشش دهی است و برای خطوط تولید پیوسته کاربرد دارد.
روش اعمال با قالب یا دای
در این روش، سیم از داخل یک مسیر یا قالب مخصوص عبور می کند که میزان لاک باقی مانده روی سطح آن را کنترل می کند. استفاده از این سیستم می تواند به یکنواختی ضخامت پوشش کمک کند.
روش چند مرحله ای
در بسیاری از خطوط صنعتی، برای رسیدن به ضخامت و ویژگی های مورد نظر، چند لایه لاک به صورت متوالی اعمال و پخته می شود. این روش به تولیدکننده اجازه می دهد تا ضخامت نهایی عایق را با دقت بیشتری کنترل کند.
عوامل موثر بر کیفیت روکش لاکی سیم
کیفیت سیم لاکی فقط به نوع رزین مورد استفاده بستگی ندارد. عوامل مختلفی در مراحل تولید می توانند روی عملکرد نهایی عایق تاثیر بگذارند.
۱. کیفیت مواد اولیه
استفاده از رزین و حلال مناسب، نقش مهمی در ایجاد پوششی یکنواخت و بادوام دارد. مواد اولیه نامرغوب ممکن است باعث کاهش چسبندگی، مقاومت حرارتی یا استحکام مکانیکی روکش شوند.
۲. ضخامت پوشش عایق
ضخامت روکش باید با توجه به استاندارد و کاربرد سیم تعیین شود. اگر ضخامت کمتر از مقدار مورد نیاز باشد، احتمال بروز ضعف عایقی افزایش پیدا می کند. از طرف دیگر، ضخامت بیش از حد می تواند فضای اشغال شده توسط سیم پیچ را افزایش دهد.
۳. دمای کوره
دمای کوره باید با نوع لاک و سرعت حرکت سیم هماهنگ باشد. پخت ناقص یا بیش از حد می تواند ویژگی های نهایی پوشش را تحت تاثیر قرار دهد.
۴. سرعت خط تولید
سرعت حرکت سیم در خط تولید بر زمان تماس آن با لاک و مدت حضور در کوره تاثیر دارد. بنابراین باید بین سرعت تولید، دمای پخت و کیفیت نهایی تعادل برقرار شود.
۵. یکنواختی سطح هادی
سطح سیم باید تا حد امکان صاف و عاری از آلودگی باشد. وجود خراش یا نقص سطحی می تواند باعث ایجاد نقاط ضعف در پوشش عایق شود.
۶. شرایط نگهداری و حمل و نقل
حتی سیم لاکی باکیفیت نیز در صورت نگهداری نامناسب ممکن است آسیب ببیند. رطوبت، ضربه، تماس با اجسام تیز و فشار نامناسب روی قرقره می توانند به روکش آسیب وارد کنند.
چگونه کیفیت سیم لاکی را بررسی می کنند؟
برای اطمینان از عملکرد سیم لاکی، آزمایش های مختلفی روی محصول نهایی انجام می شود. نوع آزمون ها به استاندارد محصول و کاربرد آن بستگی دارد.
برخی از مهم ترین روش های کنترل کیفیت عبارت اند از:
- آزمون ولتاژ شکست: برای بررسی توانایی عایق در تحمل تنش الکتریکی استفاده می شود.
- آزمون پیوستگی و یکنواختی پوشش: برای شناسایی نقاط فاقد عایق یا نقص های احتمالی کاربرد دارد.
- آزمون چسبندگی: میزان اتصال روکش به سطح هادی را بررسی می کند.
- آزمون انعطاف پذیری: مشخص می کند که پوشش در برابر خم شدن و تغییر شکل تا چه اندازه مقاوم است.
- آزمون مقاومت حرارتی: رفتار عایق را در برابر دماهای مشخص ارزیابی می کند.
- بررسی ابعاد: قطر نهایی سیم و ضخامت عایق را کنترل می کند.
استانداردهای بین المللی مانند IEC 60317 و استانداردهای خانواده IEC 60851 برای مشخصات و روش های آزمون سیم های سیم پیچی اهمیت دارند. انتخاب آزمون دقیق باید با توجه به نوع سیم و استاندارد مربوط به آن انجام شود.
روکش لاکی سیم چه کاربردهایی دارد؟
سیم های لاکی به دلیل برخورداری از عایق نازک و مناسب، در بسیاری از تجهیزات الکتریکی استفاده می شوند. برخی از مهم ترین کاربردهای آنها عبارت اند از:
موتورهای الکتریکی
در موتورهای الکتریکی، سیم های لاکی برای ساخت سیم پیچ استاتور و روتور به کار می روند. عایق مناسب از اتصال ناخواسته بین دورهای سیم جلوگیری می کند.
ترانسفورماتورها
در ترانسفورماتورها، سیم های لاکی برای ساخت سیم پیچ اولیه و ثانویه استفاده می شوند. مقاومت عایقی و حرارتی این سیم ها در عملکرد مطمئن دستگاه اهمیت زیادی دارد.
ژنراتورها
در ژنراتورها، سیم پیچ ها تحت شرایط الکتریکی و حرارتی مختلف کار می کنند. استفاده از سیم لاکی متناسب با شرایط کاری به حفظ عملکرد تجهیزات کمک می کند.
تجهیزات الکترونیکی
در ساخت سلف ها، چوک ها، رله ها و برخی قطعات الکترونیکی از سیم های لاکی با قطرهای مختلف استفاده می شود.
صنایع خودروسازی
موتورهای برقی، سیستم های کنترلی و برخی تجهیزات الکتریکی خودرو به سیم های لاکی نیاز دارند. در این کاربردها، انتخاب کلاس حرارتی و ویژگی های مکانیکی مناسب اهمیت زیادی دارد.
تفاوت روکش لاکی سیم با عایق های معمولی سیم چیست؟
روکش لاکی با عایق های ضخیم تر مانند PVC یا پلی اتیلن تفاوت دارد. عایق های معمولی معمولا به شکل یک لایه پلیمری ضخیم روی سیم قرار می گیرند و برای جلوگیری از تماس الکتریکی و محافظت عمومی از هادی استفاده می شوند.
اما روکش لاکی بسیار نازک است و برای سیم پیچ هایی طراحی شده که تعداد زیادی دور سیم باید با فاصله کم در کنار یکدیگر قرار بگیرند.
به همین دلیل، استفاده از سیم لاکی باعث می شود فضای کمتری در شیار موتور یا هسته ترانسفورماتور اشغال شود. البته انتخاب نوع عایق باید بر اساس کاربرد، ولتاژ، دما و الزامات طراحی انجام شود.
بیشتر بخوانید؛ تفاوت سیم مسی آنیل شده و سخت
جمع بندی
روکش لاکی سیم یکی از مهم ترین بخش های سیم های مورد استفاده در تجهیزات الکتریکی است که وظیفه اصلی آن ایجاد عایق بین دورهای سیم پیچ و جلوگیری از اتصال کوتاه است. تولید این پوشش شامل مراحل مختلفی مانند آماده سازی هادی، تمیزکاری سطح، آماده سازی لاک، اعمال پوشش، پخت حرارتی، خنک کاری، قرقره پیچی و کنترل کیفیت می شود.
کیفیت نهایی سیم لاکی به عواملی مانند نوع رزین، ضخامت پوشش، دمای کوره، سرعت خط تولید و کیفیت سطح هادی بستگی دارد. به همین دلیل، کنترل دقیق تمام مراحل تولید برای دستیابی به محصولی با عملکرد عایقی و دوام مناسب ضروری است.
شناخت نحوه تولید روکش لاکی سیم به تولیدکنندگان و مصرف کنندگان کمک می کند تا هنگام انتخاب سیم مناسب برای موتورهای الکتریکی، ترانسفورماتورها و سایر تجهیزات، تصمیم دقیق تری بگیرند.