عایق کاری یکی از مراحل مهم در سیم پیچی موتورهای الکتریکی است. در این فرایند، سیم پیچ ها باید از بدنه فلزی هسته و بخش های دیگر موتور جداسازی الکتریکی مناسبی داشته باشند تا احتمال اتصال کوتاه، نشت جریان و آسیب به سیم پیچ کاهش پیدا کند. یکی از موادی که برای این کار در برخی موتورهای الکتریکی استفاده می شود، عایق پریشمان است. این ماده با توجه به نوع، ضخامت و ویژگی های فنی خود می تواند به عنوان عایق شیار یا لایه جداکننده در ساختار سیم پیچی مورد استفاده قرار بگیرد.
شکل دهی عایق پریشمان برای سیم پیچی باید با دقت انجام شود؛ زیرا اندازه نامناسب، لبه های تیز یا تاخوردگی آسیب زا ممکن است هنگام نصب به عایق یا پوشش سیم آسیب برساند. از طرف دیگر، قطعه ای که بیش از اندازه بزرگ باشد، به درستی در شیار قرار نمی گیرد و ممکن است فضای مفید شیار را کاهش دهد. در این مقاله، مراحل اندازه گیری، برش، فرم دهی و نصب عایق پریشمان را بررسی می کنیم و به نکات فنی و ایمنی این فرایند می پردازیم.
عایق پریشمان چیست و چه کاربردی در سیم پیچی موتور دارد؟
پریشمان نامی است که در برخی کارگاه های سیم پیچی برای نوعی کاغذ یا ورق عایق الکتریکی به کار می رود. این مواد در مدل ها و گریدهای مختلف تولید می شوند و ویژگی هایی مانند ضخامت، استحکام مکانیکی، انعطاف پذیری و مقاومت حرارتی آن ها می تواند متفاوت باشد. بنابراین هنگام انتخاب عایق پریشمان، صرفا به نام تجاری یا ظاهر آن اکتفا نکنید و مشخصات فنی محصول را با شرایط کاری موتور تطبیق دهید.
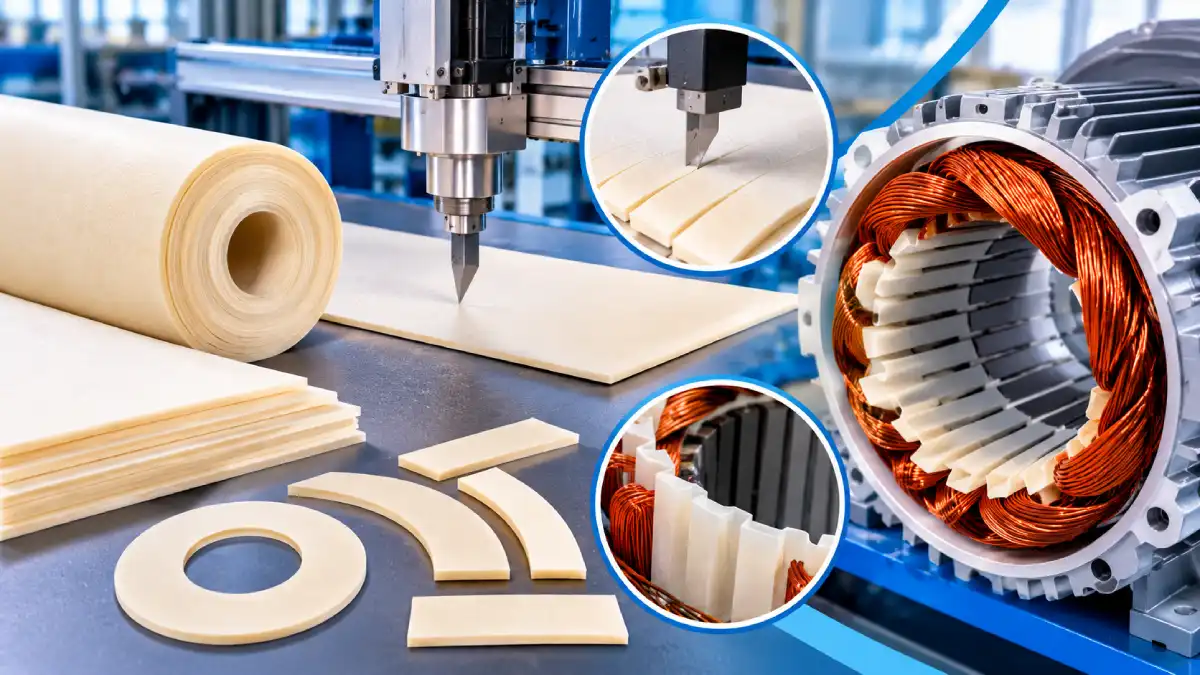
شکل دهی عایق پریشمان برای سیم پیچی زمانی اهمیت پیدا می کند که قرار است این ماده مطابق هندسه شیار استاتور برش بخورد و داخل آن قرار بگیرد. عایق باید دیواره های شیار را بپوشاند و از تماس ناخواسته سیم های لاکی با لبه های فلزی هسته جلوگیری کند. انتخاب و نصب صحیح آن بخشی از فرایند عایق کاری الکتریکی موتور است.
نقش عایق پریشمان در جداسازی الکتریکی
در موتورهای الکتریکی، سیم پیچ ها در شیارهایی روی هسته استاتور قرار می گیرند. لبه های ورق های فلزی هسته و سطوح داخلی شیار ممکن است در صورت تماس مستقیم با سیم، به پوشش لاکی آن فشار وارد کنند یا در اثر جابه جایی و لرزش به آن آسیب بزنند. عایق شیار موتور به عنوان یک لایه جداکننده، مانع تماس مستقیم سیم پیچ با بدنه فلزی می شود.
شکل دهی عایق پریشمان برای سیم پیچی باید به گونه ای باشد که پوشش مورد نیاز در کف و دیواره های شیار حفظ شود. عایق نباید هنگام جاگذاری سیم ها جمع شود، ترک بخورد یا از محل خود خارج شود. البته عایق شیار به تنهایی جایگزین سایر اجزای سیستم عایقی موتور نیست؛ نوع سیم، عایق بین فازها، عایق انتهایی و شرایط حرارتی نیز باید در طراحی کلی در نظر گرفته شوند.
انواع ضخامت و کاربردهای متداول
ضخامت پریشمان یکی از عوامل مهم در انتخاب این ماده است. ورق های نازک تر معمولا انعطاف پذیری بیشتری دارند و ممکن است برای شیارهای کوچک یا هندسه های پیچیده مناسب باشند. در مقابل، ورق های ضخیم تر می توانند استحکام مکانیکی بیشتری داشته باشند، اما فضای بیشتری از سطح مقطع شیار را اشغال می کنند و فرم دهی آن ها ممکن است دشوارتر باشد.
هیچ ضخامت ثابتی برای همه موتورهای الکتریکی مناسب نیست. انتخاب باید بر اساس ولتاژ کاری، کلاس حرارتی سیستم عایقی، ابعاد شیار، نوع سیم و مشخصات طراحی موتور انجام شود. شکل دهی عایق پریشمان برای سیم پیچی با ضخامت نامناسب ممکن است باعث کاهش فضای قابل استفاده برای سیم یا ایجاد فشار اضافی هنگام نصب شود.
ابزارهای مورد نیاز برای برش عایق پریشمان
برای برش دقیق، به ابزارهایی نیاز دارید که بتوانند ورق را بدون پارگی، له شدگی یا ایجاد لبه های نامنظم جدا کنند. کیفیت ابزار برش عایق روی دقت قطعه نهایی تاثیر مستقیم دارد. پیش از شروع کار، سطح میز را تمیز کنید و مطمئن شوید ابزارها سالم و مناسب جنس ورق هستند.
کاتر، قیچی و ابزار برش دقیق
کاتر تیز و قیچی صنعتی مناسب، از ابزارهای متداول برای برش پریشمان هستند. کاتر برای برش های مستقیم و دقیق کاربرد دارد و قیچی می تواند در برخی الگوهای منحنی یا قطعات کوچک مفید باشد. با این حال، انتخاب ابزار به ضخامت، جنس و میزان انعطاف پذیری ورق بستگی دارد.
تیغه کند ممکن است به جای برش تمیز، ورق را بکشد یا لبه آن را ریش ریش کند. برای شکل دهی عایق پریشمان برای سیم پیچی بهتر است از تیغه سالم و مناسب استفاده کنید و برش را روی صفحه زیر کار انجام دهید. هرگز قطعه را در دست نگه ندارید و همزمان با کاتر برش نزنید؛ این کار احتمال لغزش ابزار و بریدگی دست را افزایش می دهد.
در تولید قطعات با تعداد بالا، استفاده از قالب برش یا ابزارهای مخصوص می تواند تکرارپذیری ابعاد را افزایش دهد. اگر از دستگاه برش استفاده می کنید، فشار و تنظیمات آن باید متناسب با جنس ورق باشد تا لبه ها فشرده یا آسیب دیده نشوند.
خط کش و الگوهای اندازه گیری
خط کش فلزی، گونیا، کولیس و ابزار اندازه گیری دقیق برای تعیین ابعاد قطعه کاربرد دارند. خط کش فلزی در زمان برش مستقیم، راهنمای مناسبی برای کاتر است. کولیس نیز برای اندازه گیری برخی ابعاد شیار و بررسی ضخامت ورق به کار می رود؛ البته برای اندازه گیری عمق یا شکل های پیچیده ممکن است به ابزار تخصصی تر نیاز باشد.
استفاده از الگو باعث می شود قطعات مشابه با ابعاد یکسان تولید شوند. در شکل دهی عایق پریشمان برای سیم پیچی، الگو باید از روی اندازه واقعی شیار تهیه شود و صرفا بر اساس اندازه یک موتور مشابه انتخاب نشود. حتی موتورهایی با توان یا ظاهر یکسان ممکن است از نظر ابعاد شیار و طراحی عایقی تفاوت داشته باشند.
چگونه ابعاد عایق پریشمان را اندازه گیری کنیم؟
اندازه گیری دقیق، پایه اصلی برش صحیح است. پیش از اندازه گیری، سیم پیچ قدیمی و بقایای عایق را با روش مناسب خارج کنید و وضعیت شیار را بررسی کنید. زنگ زدگی، پلیسه، تغییر شکل ورق های هسته یا آسیب مکانیکی باید پیش از نصب عایق جدید ارزیابی و در صورت نیاز برطرف شود.
ابعاد عایق موتور باید با نقشه، نمونه اصلی سالم یا اندازه گیری مستقیم شیار تعیین شود. شکل دهی عایق پریشمان برای سیم پیچی بدون شناخت هندسه شیار می تواند به تولید قطعه ای منجر شود که یا به اندازه کافی دیواره ها را نمی پوشاند یا بیش از حد بزرگ است.
اندازه گیری طول و عرض شیار
برای تعیین طول، عرض و عمق مورد نیاز، هندسه داخلی شیار را بررسی کنید. شیارها ممکن است مستطیلی، نیمه بسته، باریک شونده یا دارای شکل اختصاصی باشند. به همین دلیل، تنها اندازه گیری دهانه شیار کافی نیست. عمق، عرض بخش های مختلف و شکل لبه ها نیز باید مشخص شوند.
در زمان اندازه گیری، از ابزار مناسب و سالم استفاده کنید و چند نقطه از شیار را بررسی کنید تا اختلاف ابعاد احتمالی مشخص شود. اگر شیارها در یک استاتور یکسان طراحی شده اند، باز هم بهتر است چند شیار نمونه اندازه گیری شوند تا وجود آسیب یا تغییر شکل احتمالی نادیده نماند.
برای شکل دهی عایق پریشمان برای سیم پیچی، بهتر است ابتدا یک الگوی آزمایشی از کاغذ معمولی یا ماده کم هزینه تهیه کنید. این الگو را بدون اعمال فشار داخل شیار قرار دهید و میزان پوشش، طول و شکل لبه ها را بررسی کنید. الگوی آزمایشی جایگزین اندازه گیری دقیق نیست، اما می تواند خطاهای احتمالی را پیش از برش ورق اصلی آشکار کند.
در نظر گرفتن لبه ها و میزان همپوشانی
عایق شیار باید به اندازه کافی از دیواره های مورد نیاز محافظت کند و در محل اتصال لبه ها نیز پوشش مناسب داشته باشد. میزان برگشت لبه ها یا همپوشانی به طراحی شیار و دستورالعمل سازنده سیستم عایقی بستگی دارد. نمی توان برای تمام موتورهای الکتریکی یک مقدار ثابت در نظر گرفت.
اگر لبه ها کوتاه باشند، ممکن است بخشی از سطح فلزی شیار بدون پوشش باقی بماند. اگر بیش از اندازه بلند باشند، ممکن است هنگام قرار دادن سیم پیچ جمع شوند یا مانع ورود سیم ها شوند. شکل دهی عایق پریشمان برای سیم پیچی باید به شکلی انجام شود که قطعه پس از قرارگیری، بدون فشار غیرمجاز در جای خود بماند و پوشش مورد نیاز را حفظ کند.
| نکته فنی
|
روش بررسی
|
مشخصه
|
| پوشش انتهایی مطابق طرح باشد
|
اندازه گیری طول مفید شیار
|
طول قطعه
|
| دیواره های مورد نیاز پوشیده شوند
|
اندازه گیری هندسه داخلی شیار
|
عرض قطعه
|
| با سیستم عایقی و فضای شیار سازگار باشد
|
بررسی با ابزار دقیق
|
ضخامت ورق
|
| بدون پلیسه و تاخوردگی آسیب زا باشند
|
کنترل الگوی آزمایشی
|
لبه ها
|
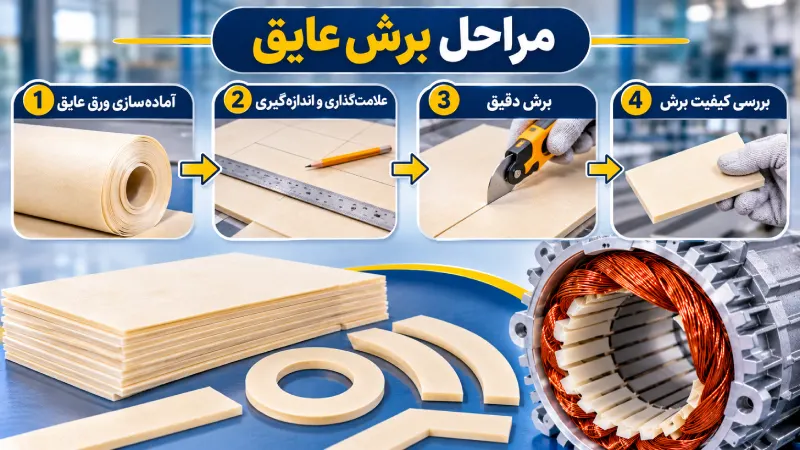
مراحل برش عایق پریشمان
پس از مشخص شدن ابعاد، نوبت به تهیه الگو و برش ورق می رسد. در این مرحله، دقت و نظم اهمیت زیادی دارد. قطعه ای که با اندازه نادرست بریده شود، ممکن است هنگام نصب به اصلاح مجدد نیاز پیدا کند و همین اصلاح های مکرر احتمال آسیب به ورق را افزایش می دهد.
تهیه الگوی برش
ابتدا اندازه های ثبت شده را روی کاغذ الگو یا مقوای نازک منتقل کنید. شکل الگو باید با هندسه واقعی شیار مطابقت داشته باشد و محل خم ها، لبه های برگشتی و نواحی همپوشانی در آن مشخص شود. اگر چند نوع شیار در موتور وجود دارد، برای هر نوع الگوی جداگانه تهیه کنید.
در شکل دهی عایق پریشمان برای سیم پیچی، بهتر است روی هر الگو شماره یا شناسه مشخصی درج شود تا در زمان تولید قطعات با یکدیگر اشتباه نشوند. الگوی اولیه را داخل شیار آزمایش کنید و پس از اطمینان از تناسب آن، از روی آن قطعه اصلی را برش دهید.
علامت گذاری و برش دقیق
الگو را روی ورق عایق قرار دهید و با مداد یا ابزار علامت گذاری سازگار، خطوط برش را مشخص کنید. از ایجاد خط های پررنگ یا خراش عمیق روی سطح عایق خودداری کنید؛ علامت گذاری نباید به ساختار ورق آسیب بزند. سپس قطعه را روی صفحه برش ثابت کنید و با استفاده از خط کش فلزی، برش های مستقیم را با حرکت کنترل شده انجام دهید.
برای برش منحنی یا گوشه ها، از ابزار متناسب با شکل قطعه استفاده کنید. بهتر است به جای اعمال فشار زیاد در یک حرکت، برش را با کنترل و در صورت لزوم طی چند حرکت انجام دهید؛ البته نباید چند بار کشیدن تیغه باعث ریش ریش شدن لبه شود. شکل دهی عایق پریشمان برای سیم پیچی باید بدون کشیدگی، پارگی یا له شدگی موضعی انجام شود.
بررسی لبه ها و کیفیت قطعه برش خورده
پس از برش، قطعه را از نظر تطابق ابعاد با الگو بررسی کنید. لبه ها باید صاف و بدون پارگی، بریدگی عمیق یا زائده تیز باشند. هرگونه نقصی که ممکن است به پوشش سیم آسیب برساند، باید پیش از نصب برطرف شود. برای اصلاح جزئی، از ابزار مناسب استفاده کنید و از برداشتن بیش از حد مواد خودداری کنید.
قطعه را با الگوی اصلی مقایسه کنید و مطمئن شوید ابعاد نهایی با مشخصات ثبت شده مطابقت دارند. اگر برش پریشمان در چند مرحله انجام می شود، قطعات را جداگانه علامت گذاری و دسته بندی کنید تا قطعات مربوط به شیارهای متفاوت با هم جابه جا نشوند.
روش شکل دهی و نصب عایق پریشمان در شیار موتور
پس از برش، باید قطعه به شکلی فرم داده شود که با هندسه شیار هماهنگ باشد. این مرحله حساس است؛ زیرا خم کردن نادرست می تواند باعث ترک، شکستگی، لایه لایه شدن یا کاهش استحکام عایق شود. شکل دهی عایق پریشمان برای سیم پیچی باید مطابق ویژگی های مکانیکی ورق و دستورالعمل سیستم عایقی انجام شود.
فرم دهی بدون ایجاد تاخوردگی آسیب زا
برای فرم دادن به ورق، ابتدا محل خم ها را مطابق الگو مشخص کنید. سپس با استفاده از قالب یا ابزار صاف و مناسب، خم ها را به آرامی ایجاد کنید. از تا کردن ناگهانی، فشار نقطه ای با ابزار نوک تیز و ایجاد چندباره خم در یک محل خودداری کنید. این کارها می توانند ساختار ورق را تضعیف کنند.
شعاع خم باید با ضخامت و نوع ماده سازگار باشد. برای برخی مواد، خم بسیار تند ممکن است باعث ترک یا شکستگی شود؛ بنابراین اگر سازنده حداقل شعاع خم یا محدودیت خاصی تعیین کرده است، همان مقدار باید رعایت شود. شکل دهی عایق پریشمان برای سیم پیچی نباید باعث نازک شدن موضعی، جدا شدن لایه ها یا ایجاد سطح زبر شود.
قرار دادن عایق در شیار استاتور
پیش از نصب، داخل شیار را از نظر وجود براده، پلیسه، گرد و غبار و بقایای عایق قبلی بررسی کنید. سطح شیار باید مطابق روش تعمیراتی مجاز تمیز و آماده شده باشد. سپس قطعه را با جهت صحیح وارد شیار کنید و آن را به آرامی در موقعیت مورد نظر قرار دهید.
نصب عایق استاتور باید به گونه ای باشد که کف و دیواره های مورد نیاز پوشیده شوند و لبه ها در جای طراحی شده قرار بگیرند. از وارد کردن عایق با ضربه یا فشار شدید خودداری کنید. اگر قطعه به راحتی وارد نمی شود، ابتدا علت را بررسی کنید؛ ممکن است ابعاد، زاویه خم یا شکل الگو نادرست باشد. شکل دهی عایق پریشمان برای سیم پیچی باید به نحوی انجام شود که قطعه بدون کشش و فشار غیرمجاز در شیار قرار بگیرد.
جلوگیری از بیرون زدگی و آسیب به پوشش سیم
پس از قرارگیری عایق، لبه ها و قسمت های انتهایی را بررسی کنید. قطعه نباید از محل تعیین شده بیرون بزند یا هنگام قرار دادن سیم پیچ جابه جا شود. همچنین هیچ لبه تیز یا زائده ای نباید در مسیر سیم ها قرار داشته باشد؛ زیرا ممکن است پوشش لاکی سیم در زمان جاگذاری آسیب ببیند.
در زمان نصب سیم پیچ، از ابزارهای مخصوص و روش های توصیه شده برای جاگذاری استفاده کنید. فشار بیش از حد، ضربه زدن با ابزار نامناسب یا کشیدن سیم روی لبه عایق می تواند به سیستم عایقی صدمه بزند. شکل دهی عایق پریشمان برای سیم پیچی زمانی موفق است که پس از نصب سیم ها نیز عایق در موقعیت خود باقی بماند و از تماس ناخواسته سیم با هسته جلوگیری کند.
اشتباهات رایج هنگام برش و نصب عایق پریشمان
برخی خطاها در ظاهر کوچک هستند، اما می توانند عملکرد عایق کاری را تحت تاثیر قرار دهند. یکی از رایج ترین اشتباهات، استفاده از ابعاد یک موتور مشابه بدون اندازه گیری شیار موتور مورد نظر است. حتی اختلاف اندک در هندسه شیار می تواند باعث نامناسب شدن قطعه شود.
اشتباه دیگر، انتخاب ضخامت صرفا بر اساس استحکام ظاهری است. ورق ضخیم تر همیشه انتخاب بهتری نیست؛ زیرا ممکن است فضای مفید شیار را کاهش دهد و جاگذاری سیم پیچ را دشوار کند. در مقابل، ورق بسیار نازک نیز ممکن است حفاظت مکانیکی کافی فراهم نکند. شکل دهی عایق پریشمان برای سیم پیچی باید با توجه به مشخصات فنی کل سیستم عایقی انجام شود.
استفاده از کاتر کند، برش روی سطح نامناسب، خم کردن شدید ورق، کشیدن قطعه برای جا دادن در شیار و بی توجهی به پلیسه های فلزی از دیگر خطاهای متداول هستند. همچنین برخی تعمیرکاران بدون بررسی وضعیت شیار، عایق جدید را روی سطحی دارای براده یا لبه تیز نصب می کنند. این کار می تواند باعث آسیب به عایق در زمان کارکرد موتور شود.
در تعمیر سیم پیچی موتور، تنها جایگزین کردن عایق قدیمی کافی نیست. باید علت خرابی قبلی نیز بررسی شود؛ برای مثال، گرمای بیش از حد، لرزش، رطوبت، آلودگی یا آسیب مکانیکی ممکن است به سیستم عایقی صدمه زده باشند. اگر علت اصلی برطرف نشود، عایق جدید نیز ممکن است دوباره دچار خرابی شود.
نکات ایمنی و کنترل کیفیت عایق کاری
کار روی موتور باید پس از قطع کامل برق و اطمینان از بی برق بودن مدار انجام شود. در محیط های صنعتی، قطع منبع تغذیه و جلوگیری از وصل مجدد ناخواسته باید طبق روش ایمن محل کار انجام شود. اگر موتور به مدارهای کنترلی یا تجهیزات دیگری متصل است، تمام منابع انرژی مرتبط باید شناسایی و ایمن شوند.
هنگام برش، از عینک ایمنی و ابزار مناسب استفاده کنید. تیغه کاتر باید در جهت دور از بدن حرکت کند و قطعه روی سطح ثابت قرار بگیرد. براده های فلزی و ضایعات عایق را از محیط کار جمع آوری کنید تا وارد شیارها یا بخش های داخلی موتور نشوند.
کنترل کیفیت شکل دهی عایق پریشمان برای سیم پیچی باید پیش از نصب سیم ها انجام شود. در این بررسی، ابعاد قطعه، سلامت سطح، یکنواختی خم ها، نبود پارگی و میزان پوشش شیار ارزیابی می شود. پس از تکمیل سیم پیچی نیز آزمون های الکتریکی مناسب، از جمله آزمون مقاومت عایقی و سایر آزمون های مورد نیاز، باید توسط فرد دارای صلاحیت و مطابق استاندارد و دستورالعمل تعمیر انجام شوند. نتیجه آزمون ها باید با مشخصات موتور و شرایط آزمون تفسیر شود؛ یک عدد ثابت برای همه موتورها قابل استفاده نیست.
اگر عایق ترک خورده، سوراخ شده، لایه لایه شده یا در زمان نصب تغییر شکل داده است، آن را بدون بررسی دوباره استفاده نکنید. همچنین مواد عایقی باید در شرایط نگهداری توصیه شده توسط سازنده، دور از رطوبت، آلودگی، تابش و حرارت نامناسب نگهداری شوند.
جمع بندی
برش و نصب صحیح عایق پریشمان نقش مهمی در کیفیت سیم پیچی و حفاظت الکتریکی موتور دارد. برای رسیدن به نتیجه مناسب، ابتدا باید هندسه شیار و مشخصات فنی عایق بررسی شود، سپس الگوی دقیق تهیه و قطعه با ابزار مناسب برش داده شود. پس از آن، فرم دهی باید بدون ایجاد ترک، پارگی یا تاخوردگی آسیب زا انجام شود و عایق با دقت در شیار استاتور قرار بگیرد.
شکل دهی عایق پریشمان برای سیم پیچی تنها به اندازه گیری و برش محدود نمی شود؛ انتخاب ضخامت مناسب، توجه به لبه ها، جلوگیری از آسیب به پوشش سیم و کنترل کیفیت پیش از نصب نیز اهمیت دارد. رعایت دستورالعمل سازنده مواد عایقی و مشخصات طراحی موتور، احتمال خطا را کاهش می دهد و به افزایش قابلیت اطمینان سیم پیچ کمک می کند.
بیشتر بخوانید؛ کدام عایق برای سیم پیچی اقتصادی تر است؟
سوالات متداول درباره برش عایق پریشمان
عایق پریشمان در سیم پیچی موتور چه کاربردی دارد؟
عایق پریشمان در برخی طراحی ها برای جداسازی الکتریکی سیم پیچ از هسته فلزی و محافظت مکانیکی از سیم ها در شیار استفاده می شود. کاربرد دقیق آن به نوع ماده، ساختار موتور و طراحی سیستم عایقی بستگی دارد.
ضخامت مناسب پریشمان برای عایق شیار چقدر است؟
ضخامت مناسب مقدار ثابتی ندارد. ولتاژ کاری، کلاس حرارتی، ابعاد شیار، نوع سیم و مشخصات عایق مورد استفاده در موتور باید بررسی شوند. انتخاب نهایی باید مطابق نقشه یا دستورالعمل فنی موتور و سازنده ماده عایقی باشد.
آیا می توان از قیچی معمولی برای برش پریشمان استفاده کرد؟
برای ورق های نازک و برخی برش های ساده ممکن است قیچی مناسب باشد، اما نتیجه به جنس و ضخامت ورق بستگی دارد. برای برش دقیق و تکرار پذیر بهتر است از ابزار تیز و متناسب با ماده استفاده شود تا لبه ها ریش ریش یا له نشوند.
چگونه از پارگی عایق هنگام فرم دهی جلوگیری کنیم؟
محل خم را از قبل مشخص کنید، از قالب یا ابزار مناسب استفاده کنید و خم را به آرامی ایجاد کنید. خم تند، فشار نقطه ای و چند بار باز و بسته کردن یک محل می تواند به ساختار ورق آسیب بزند. محدودیت های خم باید از مشخصات فنی محصول استخراج شوند.
آیا عایق پریشمان برای همه موتورهای الکتریکی مناسب است؟
خیر. همه مواد عایقی برای تمام ولتاژها، دماها و شرایط کاری مناسب نیستند. پیش از استفاده باید مقاومت حرارتی، استقامت دی الکتریک، ضخامت و سازگاری ماده با سیستم عایقی موتور بررسی شود.
قبل از نصب عایق جدید چه کاری باید انجام شود؟
باید عایق قدیمی و آلودگی ها به روش مناسب برداشته شوند و داخل شیار از نظر پلیسه، براده، زنگ زدگی و آسیب مکانیکی بررسی شود. سطح شیار باید برای نصب عایق جدید آماده باشد و هیچ لبه تیزی در تماس با سیم پیچ باقی نماند.
چگونه کیفیت نصب عایق شیار را بررسی کنیم؟
ابعاد و موقعیت عایق، پوشش دیواره ها، سلامت سطح، وضعیت لبه ها و ثابت ماندن قطعه در شیار باید بررسی شوند. پس از تکمیل سیم پیچی نیز آزمون های الکتریکی متناسب با موتور و روش تعمیر باید توسط فرد متخصص انجام شوند.